
CNCRITECH là đơn vị chuyên sửa chữa Servo và Spindle Amplifier cho máy CNC, với hơn 17 năm kinh nghiệm trong lĩnh vực điện tử công nghiệp và điều khiển tự động hóa. Trong quá trình hoạt động, CNCRITECH tiếp nhận sửa chữa nhiều dòng Servo, Spindle Amplifier của các thương hiệu phổ biến như Fanuc, Okuma, Panasonic, Yaskawa và nhiều hãng khác đang được sử dụng trên máy CNC. Đối với Spindle Amplifier Fanuc A06B-6111-H011#H550, CNCRITECH có kinh nghiệm kiểm tra và xử lý nhiều dạng sự cố liên quan đến bo công suất, IGBT, mạch Driver, nguồn điều khiển, mạch phản hồi, mạch bảo vệ và hệ thống điều khiển Spindle. Khi thiết bị báo Alarm, mất điều khiển, không chạy Spindle hoặc hoạt động không ổn định, kỹ thuật viên tiến hành kiểm tra theo từng khối để xác định đúng nguyên nhân.
Thế mạnh của CNCRITECH là sửa chữa chuyên sâu đến cấp độ bo mạch và linh kiện, không chỉ dừng ở việc thay thế cả cụm thiết bị. Trước khi sửa chữa, kỹ thuật viên kiểm tra tình trạng thực tế, tra cứu tài liệu kỹ thuật và mã Alarm của đúng dòng Spindle Amplifier để khoanh vùng khu vực cần kiểm tra. Cách làm này giúp hạn chế thời gian chẩn đoán và tránh thay thế những bộ phận chưa thực sự hư hỏng. Ngoài Fanuc, CNCRITECH còn chuyên sửa chữa Servo, Spindle Amplifier và Drive của Okuma, Panasonic, Yaskawa cùng nhiều thương hiệu khác, phục vụ các loại máy CNC trong nhà máy, xưởng cơ khí và dây chuyền sản xuất. Với hơn 17 năm thâm niên trong nghề, đội ngũ kỹ thuật có kinh nghiệm xử lý từ những lỗi đơn giản đến các sự cố phức tạp liên quan đến mạch công suất và điều khiển.
Với trường hợp Fanuc A06B-6111-H011#H550 báo lỗi 19 tại Bắc Ninh, CNCRITECH tập trung xác định chính xác nguyên nhân của Alarm trước khi đưa ra phương án sửa chữa, sau đó kiểm tra và chạy thử thiết bị nhằm đảm bảo Spindle Amplifier hoạt động ổn định trước khi bàn giao.
Tổng Quan Về Spindle Amplifier Fanuc A06B-6111-H011#H550
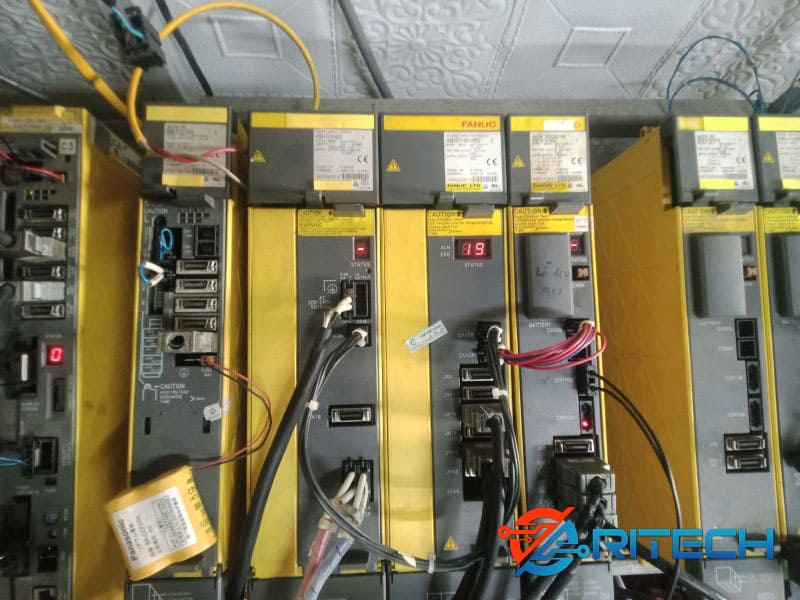
Fanuc A06B-6111-H011#H550 là Spindle Amplifier SPM-11i thuộc dòng Alpha i, được sử dụng trong hệ thống điều khiển trục chính của máy CNC. Thiết bị đảm nhiệm việc nhận lệnh điều khiển từ hệ thống CNC, điều khiển động cơ Spindle tăng giảm tốc độ và duy trì quá trình vận hành ổn định trong quá trình gia công.
Đặc Điểm Kỹ Thuật Của Fanuc A06B-6111-H011#H550
A06B-6111-H011#H550 thuộc dòng Alpha i Spindle Module, sử dụng cho hệ thống động cơ Spindle điện áp 200V. Model có công suất động cơ tương thích khoảng 11kW, dòng đầu ra định mức khoảng 48A và được thiết kế để lắp đặt trong tủ điện của máy CNC.
Một số thông tin chính của model:
- Hãng sản xuất: FANUC
- Model: A06B-6111-H011#H550
- Dòng thiết bị: Alpha i Spindle Amplifier
- Tên module: SPM-11i
- Công suất: 11kW
- Dòng định mức: 48A
- Điện áp hệ thống: 200V
- Cấu hình cảm biến: Type A
- Ứng dụng: Điều khiển động cơ Spindle máy CNC
Khi kiểm tra hoặc thay thế thiết bị, cần đối chiếu đầy đủ A06B-6111-H011#H550 thay vì chỉ dựa vào tên dòng Alpha i, bởi các model khác nhau có thể có công suất, dòng điện và cấu hình không giống nhau.
Vai Trò Của Spindle Amplifier Trong Máy CNC
Spindle Amplifier là bộ phận trung gian quan trọng giữa hệ điều khiển CNC và động cơ Spindle. Thiết bị tiếp nhận lệnh điều khiển từ CNC, xử lý tín hiệu và tạo ra nguồn điện phù hợp để điều khiển động cơ quay theo tốc độ yêu cầu.
Trong quá trình gia công, Spindle Amplifier phải đáp ứng liên tục các yêu cầu về tăng tốc, giảm tốc, duy trì tốc độ, thay đổi tốc độ quay và phản hồi trạng thái hoạt động. Vì vậy, khi Spindle Amplifier gặp sự cố, máy CNC có thể xuất hiện tình trạng Spindle không quay, không đạt tốc độ, dừng đột ngột hoặc phát sinh Alarm.
Các Khối Chức Năng Quan Trọng Bên Trong Spindle Amplifier
Bên trong Fanuc A06B-6111-H011#H550 có nhiều khối mạch phối hợp với nhau để thực hiện quá trình điều khiển Spindle. Trong quá trình sửa chữa, kỹ thuật viên thường tập trung kiểm tra khối nguồn, bo điều khiển, mạch Driver, IGBT công suất, mạch phản hồi tốc độ và các mạch bảo vệ.
Khối công suất chịu trách nhiệm đóng cắt và cung cấp dòng điện cho động cơ Spindle. Mạch Driver tạo tín hiệu điều khiển cho tầng công suất, trong khi bo điều khiển xử lý lệnh từ hệ thống CNC và tín hiệu phản hồi. Các mạch cảm biến và bảo vệ liên tục giám sát tình trạng hoạt động để phát hiện những bất thường trong quá trình vận hành.
Ứng Dụng Của Fanuc A06B-6111-H011#H550
Spindle Amplifier Fanuc A06B-6111-H011#H550 được sử dụng trong các hệ thống máy CNC sử dụng bộ điều khiển Fanuc, đặc biệt ở những máy cần điều khiển động cơ Spindle công suất khoảng 11kW.
Thiết bị có vai trò trực tiếp đối với khả năng vận hành của Spindle nên tình trạng của Amplifier ảnh hưởng đến tốc độ quay, khả năng tăng giảm tốc, khả năng gia công và độ ổn định của máy CNC.
Đối với trường hợp A06B-6111-H011#H550 báo lỗi 19, việc xác định chính xác ý nghĩa của Alarm và đối chiếu với tài liệu kỹ thuật của đúng dòng Spindle Amplifier là bước quan trọng trước khi tiến hành kiểm tra. Từ mã Alarm có thể khoanh vùng khu vực nghi ngờ, sau đó kỹ thuật viên mới tiến hành đo kiểm chuyên sâu để xác định nguyên nhân thực tế.
Alarm 19 Trên Spindle Amplifier Fanuc A06B-6111-H011#H550 Là Gì?
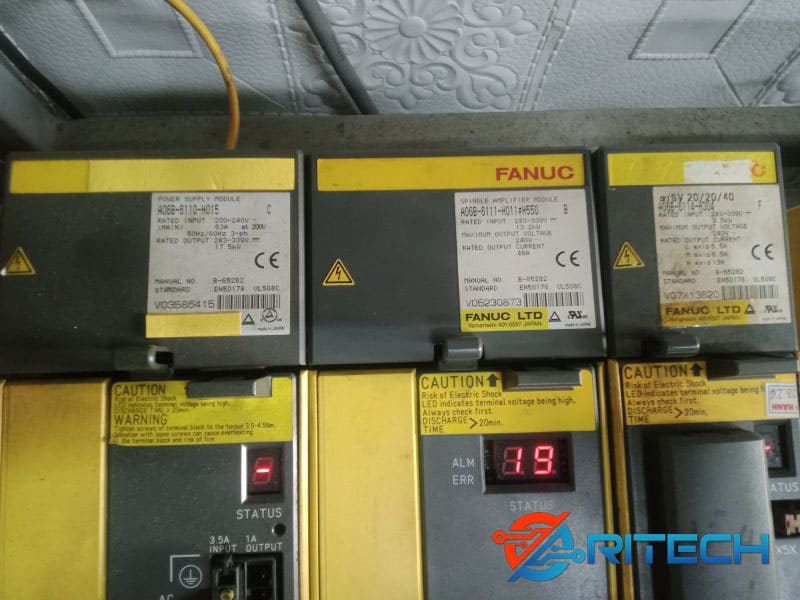
Đối với Spindle Amplifier Fanuc A06B-6111-H011#H550, cần phân biệt rõ Alarm hiển thị trên màn hình CNC và mã Alarm hiển thị trực tiếp trên Spindle Amplifier. Trong trường hợp thực tế, màn hình CNC có thể hiển thị Alarm 750, trong khi đèn LED trên Spindle Amplifier lại hiển thị mã 19. Hai mã này có liên quan đến cùng quá trình điều khiển Spindle nhưng không nên gọi chung thành một mã lỗi.
Mã 19 hiển thị trên Spindle Amplifier A06B-6111-H011#H550 liên quan đến EX Offset Current U, tức giá trị offset của mạch phát hiện dòng điện pha U bị bất thường hoặc vượt giới hạn cho phép. Đây là lỗi thuộc khu vực phát hiện và xử lý tín hiệu dòng điện, vì vậy khi chẩn đoán cần tập trung vào mạch đo dòng pha U thay vì mặc định kết luận động cơ Spindle hoặc IGBT đã hỏng.
Trong khi đó, Alarm 750 trên màn hình CNC là cảnh báo liên quan đến Spindle Serial Link, cho biết hệ thống CNC phát hiện vấn đề trong quá trình giao tiếp với Spindle Amplifier. Vì vậy, khi máy CNC báo 750 đồng thời Spindle Amplifier hiển thị 19, kỹ thuật viên cần đọc cả hai mã và đối chiếu với tài liệu kỹ thuật để xác định hướng kiểm tra chính xác.
Mã 19 Tập Trung Vào Mạch Phát Hiện Dòng Pha U
Mã 19 được gọi là EX Offset Current U, trong đó “U” chỉ kênh hoặc pha U của mạch phát hiện dòng. Spindle Amplifier cần theo dõi chính xác dòng điện của các pha để điều khiển động cơ và thực hiện các chức năng bảo vệ.
Khi giá trị offset của kênh dòng U không nằm trong phạm vi cho phép, Amplifier sẽ nhận định tín hiệu đo dòng không bình thường và phát Alarm. Vì vậy, Alarm 19 không đồng nghĩa với việc dòng điện thực tế của động cơ đang quá lớn mà trước hết phải nghĩ đến khả năng tín hiệu đo dòng hoặc mạch xử lý tín hiệu đang có vấn đề.
Những Khu Vực Cần Ưu Tiên Kiểm Tra Khi Spindle Báo Mã 19
Với mã 19, CNCRITECH sẽ tập trung kiểm tra khu vực liên quan đến mạch phát hiện dòng pha U và tín hiệu Offset Current. Các phần cần khoanh vùng gồm:
- Mạch cảm biến và phát hiện dòng pha U.
- Đường tín hiệu phản hồi dòng U.
- Mạch khuếch đại và xử lý tín hiệu dòng.
- Các linh kiện điện trở, tụ điện, diode và IC liên quan đến mạch đo dòng.
- Giắc cắm, chân kết nối và đường tín hiệu giữa các bo mạch.
- Nguồn cấp cho mạch xử lý tín hiệu.
- Bo điều khiển Spindle Amplifier.
Nếu các khu vực trên hoạt động bình thường nhưng mã 19 vẫn xuất hiện, kỹ thuật viên mới tiếp tục kiểm tra sâu hơn các phần liên quan đến bo công suất và mạch điều khiển để loại trừ những nguyên nhân khác.
Vì Sao Màn Hình CNC Lại Báo Alarm 750?
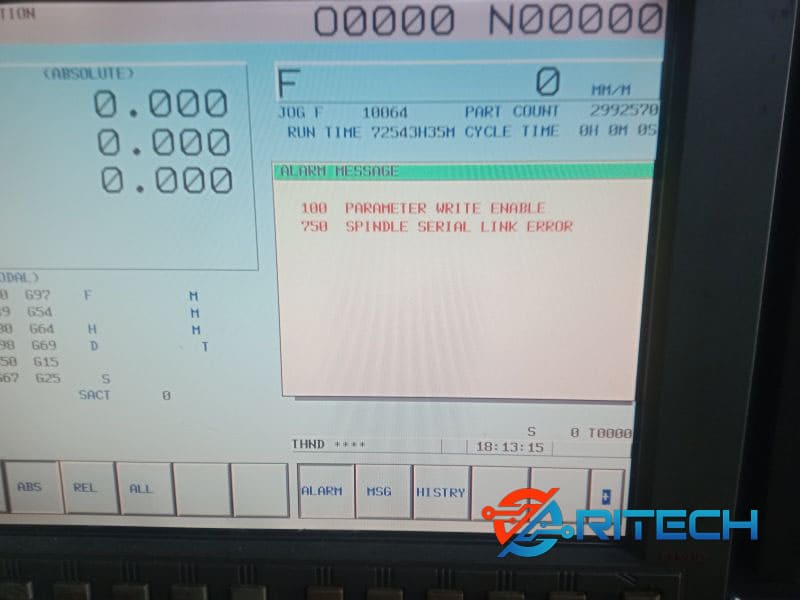
Trong trường hợp máy CNC hiển thị 750, đây là mã cảnh báo ở phía hệ điều khiển CNC, liên quan đến Spindle Serial Link. CNC không nhận được trạng thái giao tiếp bình thường từ Spindle Amplifier hoặc quá trình trao đổi dữ liệu giữa hai bên gặp sự cố.
Do đó, khi gặp tình trạng CNC báo 750 nhưng LED Spindle Amplifier báo 19, không nên chỉ sửa theo một mã duy nhất. Cần kiểm tra đồng thời:
CNC → đường truyền Spindle Serial Link → Spindle Amplifier → bo điều khiển → mạch phát hiện dòng.
Cách kiểm tra này giúp xác định xem Alarm 750 xuất hiện do vấn đề giao tiếp thực sự hay là hậu quả của một lỗi bên trong Spindle Amplifier khiến thiết bị không thể giao tiếp bình thường với CNC.
Không Nên Vội Thay IGBT Khi Chưa Xác Định Nguyên Nhân
Một điểm quan trọng khi sửa A06B-6111-H011#H550 báo mã 19 là không nên mặc định rằng IGBT công suất đã hỏng. Nếu chưa có dấu hiệu chập hoặc bất thường khi đo khối công suất, việc tháo và thay IGBT ngay có thể vừa tốn chi phí vừa không giải quyết được nguyên nhân.
Với mã 19, hướng chẩn đoán hợp lý là tra cứu mã → xác định khu vực Offset Current U → kiểm tra mạch đo dòng → kiểm tra nguồn và tín hiệu → kiểm tra bo điều khiển → sau đó mới mở rộng sang khối công suất nếu có dấu hiệu liên quan.
Như vậy, với trường hợp Spindle Amplifier Fanuc A06B-6111-H011#H550 hiển thị mã 19 và màn hình CNC báo Alarm 750, việc đọc đúng cả hai mã là rất quan trọng. Mã 19 giúp khoanh vùng sâu vào mạch phát hiện dòng U, còn Alarm 750 cho biết phía CNC đang gặp vấn đề trong giao tiếp Spindle Serial Link. Đây là cơ sở để kỹ thuật viên tập trung đúng khu vực cần kiểm tra, tránh mất thời gian kiểm tra hoặc thay thế hàng loạt linh kiện không liên quan.
Nguyên Nhân Khiến Spindle Amplifier Fanuc A06B-6111-H011#H550 Báo Lỗi 19
Spindle Amplifier Fanuc A06B-6111-H011#H550 báo mã 19 liên quan đến EX Offset Current U, tức tín hiệu offset của mạch phát hiện dòng pha U không nằm trong phạm vi cho phép. Vì vậy, khi tìm nguyên nhân cần tập trung vào mạch đo dòng, đường tín hiệu phản hồi và bo điều khiển, thay vì chỉ kiểm tra động cơ Spindle hoặc IGBT công suất.
Mạch Đo Dòng Pha U Bị Sai Lệch
Mạch phát hiện dòng pha U có nhiệm vụ lấy tín hiệu dòng điện và đưa về mạch xử lý để Spindle Amplifier giám sát, điều khiển động cơ. Khi cảm biến dòng, mạch lấy mẫu hoặc tín hiệu phản hồi bị sai lệch, giá trị offset có thể vượt giới hạn và khiến Amplifier phát mã 19.
Đây là khu vực cần được ưu tiên kiểm tra khi lỗi xuất hiện ngay sau khi cấp nguồn.
Linh Kiện Trên Mạch Offset Current U Bị Hỏng
Các điện trở, tụ điện, diode, IC khuếch đại và linh kiện xử lý tín hiệu trên đường Current U có thể bị thay đổi thông số sau thời gian dài hoạt động. Một linh kiện bị rò, tăng trở, giảm trị số hoặc mất nguồn nuôi cũng có thể khiến tín hiệu offset bị sai.
Đặc biệt, nếu Spindle Amplifier đã hoạt động lâu năm trong môi trường nhiệt độ cao, khả năng linh kiện trên bo mạch bị lão hóa cần được tính đến.
Nguồn Cấp Cho Mạch Xử Lý Tín Hiệu Không Ổn Định
Mạch đo dòng và mạch điều khiển cần các nguồn điện áp ổn định để xử lý tín hiệu chính xác. Khi nguồn phụ bị thiếu áp, dao động hoặc có mức điện áp bất thường, tín hiệu Offset Current U có thể bị sai và phát sinh mã 19.
Vì vậy, khi kiểm tra không nên chỉ đo tín hiệu dòng mà cần kiểm tra cả nguồn cấp cho bo điều khiển và khu vực xử lý tín hiệu.
Đường Tín Hiệu Current U Bị Đứt Hoặc Tiếp Xúc Kém
Đường tín hiệu từ khu vực phát hiện dòng đến mạch xử lý nếu bị đứt, oxy hóa, nứt mối hàn hoặc tiếp xúc không tốt cũng có thể làm tín hiệu phản hồi không chính xác.
Các đầu nối, chân cắm và mối hàn trên bo cần được kiểm tra kỹ, đặc biệt với những Spindle Amplifier đã tháo lắp hoặc sửa chữa nhiều lần.
Bo Điều Khiển Spindle Amplifier Bị Lỗi
Nếu nguồn cấp và các linh kiện ngoại vi của mạch đo dòng đều bình thường nhưng mã 19 vẫn xuất hiện, khả năng lỗi nằm trên bo điều khiển Spindle Amplifier cần được xem xét.
Khu vực xử lý tín hiệu có thể gặp lỗi linh kiện hoặc hư hỏng mạch khiến bộ điều khiển nhận sai giá trị Offset Current U. Đây là dạng sự cố cần đo kiểm trực tiếp trên bo để xác định chính xác vị trí hư hỏng.
Nhiệt Độ Cao Và Lão Hóa Linh Kiện
Spindle Amplifier làm việc trong tủ điện CNC với nhiệt độ và tải tương đối cao. Sau thời gian dài vận hành, nhiệt độ có thể làm các linh kiện điện tử thay đổi đặc tính, đặc biệt ở những mạch xử lý tín hiệu có yêu cầu độ chính xác cao.
Nếu hệ thống làm mát kém, quạt yếu hoặc tủ điện quá nóng, nguy cơ phát sinh lỗi trên bo điều khiển và mạch đo dòng cũng tăng lên.
Hư Hỏng Khối Công Suất Có Thể Là Nguyên Nhân Liên Quan
Mặc dù Alarm 19 tập trung vào Offset Current U, trong quá trình sửa chữa vẫn cần kiểm tra khối công suất khi có dấu hiệu bất thường. IGBT bị chập, rò hoặc mạch Driver hoạt động không đúng có thể gây ra những hiện tượng bất thường trong hệ thống dòng điện.
Tuy nhiên, không nên kết luận IGBT hỏng chỉ dựa vào mã 19. Khối công suất chỉ nên được kiểm tra sâu khi kết quả đo thực tế cho thấy có dấu hiệu liên quan.
Alarm 750 Trên CNC Có Thể Xuất Hiện Đồng Thời
Trong trường hợp thực tế màn hình CNC báo 750 trong khi LED của Spindle Amplifier hiển thị 19, cần kiểm tra cả hai thông tin. Alarm 750 liên quan đến Spindle Serial Link, còn mã 19 giúp khoanh vùng sự cố về Offset Current U trên Amplifier.
Do đó, kỹ thuật viên cần kiểm tra theo hướng CNC – đường truyền Spindle Serial Link – Spindle Amplifier – bo điều khiển – mạch phát hiện dòng U, từ đó xác định đâu là nguyên nhân chính thay vì thay thế linh kiện theo phỏng đoán.
Nhìn chung, với Fanuc A06B-6111-H011#H550 báo lỗi 19, các khu vực cần ưu tiên là mạch phát hiện dòng U, mạch Offset Current, nguồn cấp, linh kiện xử lý tín hiệu, đường kết nối và bo điều khiển. Việc khoanh vùng đúng ngay từ đầu giúp quá trình sửa chữa nhanh hơn và tránh thay thế không cần thiết các linh kiện công suất còn tốt.
Bảng Mã Lỗi Thường Gặp Trên Spindle Amplifier Fanuc A06B-6111-H011#H550 Và Hướng Xử Lý
Dưới đây là những mã Alarm thường gặp trên Spindle Amplifier Fanuc A06B-6111-H011#H550. Đặc biệt, với trường hợp CNC hiển thị Alarm 750 nhưng LED trên Spindle Amplifier hiển thị mã 19, cần đọc đồng thời cả hai mã. Tài liệu Fanuc cho biết Alarm 750 có thể tương ứng với các lỗi khác nhau ở SPM; trong đó SPM Alarm 19 là lỗi offset quá lớn của mạch phát hiện dòng pha U.
| Mã Alarm | Hiện tượng / Ý nghĩa | Khu vực cần kiểm tra, hướng xử lý |
|---|---|---|
| 01 | Động cơ Spindle quá nhiệt | Kiểm tra nhiệt độ động cơ, cảm biến nhiệt, dây phản hồi, tình trạng tải và hệ thống làm mát. |
| 02 | Sai lệch tốc độ quá lớn | Kiểm tra tải Spindle, cảm biến tốc độ, cáp phản hồi, động cơ và Spindle Amplifier. |
| 03 | Cầu chì DC Link bị đứt | Kiểm tra mạch DC Link, khối công suất và nguyên nhân gây dòng bất thường; không chỉ thay cầu chì rồi cấp nguồn lại. |
| 04 | Mất pha nguồn chính của bộ biến đổi | Kiểm tra nguồn đầu vào, cầu đấu, contactor, cầu chì và mạch nguồn chính. |
| 06 | Mất kết nối cảm biến nhiệt | Kiểm tra cảm biến nhiệt trên động cơ và dây tín hiệu từ động cơ về Amplifier. |
| 07 | Quá tốc độ | Kiểm tra thông số tốc độ, tín hiệu cảm biến, Pulsecoder/Spindle sensor và hệ thống phản hồi. |
| 09 | Quá tải hoặc quá nhiệt mạch chính SPM | Kiểm tra quạt làm mát, tản nhiệt, điều kiện tải và khối công suất. |
| 11 | Quá áp DC Link | Kiểm tra nguồn cấp, mạch PSM, điện áp DC Link và các điều kiện gây tăng áp. |
| 12 | Quá dòng mạch DC Link | Kiểm tra động cơ, cáp động lực, IGBT/khối công suất và Spindle Amplifier. |
| 13 | Bất thường bộ nhớ dữ liệu CPU | Tập trung kiểm tra bo điều khiển và bộ nhớ của SPM. |
| 15 | Lỗi chuyển đổi/ngắt chuyển mạch Spindle | Kiểm tra trình tự điều khiển Spindle, mạch điều khiển và thiết bị đóng cắt liên quan. |
| 16 | Lỗi RAM | Kiểm tra bo điều khiển SPM và khu vực bộ nhớ. |
| 18 | Lỗi kiểm tra ROM/Checksum chương trình | Kiểm tra dữ liệu chương trình và bo điều khiển Spindle. |
| 19 | EX Offset Current U – offset mạch phát hiện dòng pha U quá lớn | Ưu tiên kiểm tra mạch phát hiện dòng U, tín hiệu offset, mạch xử lý tín hiệu và bo điều khiển. |
| 20 | EX Offset Current V – offset mạch phát hiện dòng pha V quá lớn | Kiểm tra tương tự Alarm 19 nhưng tập trung vào kênh dòng V. |
| 24 | Dừng truyền dữ liệu Serial | Nếu CNC đang tắt có thể là trạng thái bình thường; nếu xuất hiện khi CNC hoạt động, kiểm tra cáp truyền thông và bo điều khiển SPM. |
| 25 | Serial transfer stop | Kiểm tra đường truyền giữa CNC và Spindle Amplifier, đầu nối và bo điều khiển. |
| 26 | Bất thường tín hiệu phát hiện tốc độ C-axis | Kiểm tra cảm biến tốc độ, cáp phản hồi và mạch điều khiển C-axis. |
| 27 | Mất tín hiệu Pulsecoder | Kiểm tra Pulsecoder, cáp phản hồi và các đầu nối. |
| 28 | Lỗi phát hiện vị trí/tốc độ C-axis | Kiểm tra cảm biến, cáp phản hồi và tín hiệu điều khiển. |
| 29 | Quá tải trong thời gian ngắn | Kiểm tra tải thực tế, động cơ Spindle, điều kiện gia công và khả năng quá tải của SPM. |
| 30 | Quá dòng | Kiểm tra động cơ, cáp động lực, khối công suất và điều kiện tải. |
| 31 | Motor bị khóa hoặc mất tín hiệu tốc độ | Kiểm tra động cơ, cảm biến tốc độ, cáp phản hồi và tải cơ khí. |
| 32 | Lỗi RAM Serial LSI | Kiểm tra bo điều khiển SPM. |
| 33 | Không đủ điện áp nạp | Kiểm tra mạch nạp, PSM và nguồn DC Link. |
| 34 | Lỗi cài đặt tham số | Kiểm tra và đối chiếu lại tham số Spindle theo đúng cấu hình máy CNC. |
| 35 | Lỗi cài đặt tỷ số truyền | Kiểm tra thông số Gear Ratio và cấu hình cơ khí của Spindle. |
| 36 | Bộ đếm lỗi bị tràn | Kiểm tra tín hiệu phản hồi, điều kiện vận hành và bo điều khiển. |
| 74 | CPU test không hoàn tất | Tập trung kiểm tra bo điều khiển SPM và CPU. |
| 75 | Lỗi CRC | Kiểm tra dữ liệu, bo điều khiển và khu vực xử lý chương trình. |
| 79 | Phát hiện hoạt động bất thường trong quá trình kiểm tra ban đầu | Kiểm tra nhiễu, tiếp địa, dây tín hiệu Spindle sensor và bo SPM. |
| b0 | Lỗi giao tiếp giữa SPM và PSM | Kiểm tra cáp kết nối, đầu nối, SPM, PSM và bo điều khiển tương ứng. |
| C0/C1/C2 | Lỗi dữ liệu truyền Serial giữa CNC và Spindle Amplifier | Kiểm tra cáp Serial Spindle, đầu nối, bo điều khiển SPM và mạch Serial Spindle phía CNC. |
Các mã trên được đối chiếu từ danh sách Alarm của dòng Fanuc Alpha-i SPM, trong đó A06B-6111-H011#H550 thuộc nhóm SPM-11i và có các mã 01, 02, 03, 09, 11, 12, 19, 20, 24, 25… tương ứng với những nhóm sự cố nêu trên.
Đặc Biệt Lưu Ý Khi CNC Báo Alarm 750
Với A06B-6111-H011#H550, Alarm 750 trên màn hình CNC không phải lúc nào cũng đồng nghĩa với một lỗi duy nhất. Tài liệu Fanuc cho thấy Alarm 750 có thể xuất hiện tương ứng với SPM Alarm 18, 19 hoặc 20 tùy trường hợp. Trong đó:
- 750 + SPM 18: lỗi Sumcheck/ROM.
- 750 + SPM 19: offset mạch phát hiện dòng pha U quá lớn.
- 750 + SPM 20: offset mạch phát hiện dòng pha V quá lớn.
Vì vậy, nếu máy CNC của khách hàng báo 750 và trên Spindle Amplifier hiển thị 19, cần tập trung trước vào mạch phát hiện dòng U, mạch Offset Current và bo điều khiển SPM, thay vì chỉ nhìn mã 750 rồi kiểm tra toàn bộ hệ thống một cách dàn trải.
Đối với Alarm 19, tài liệu chẩn đoán Fanuc xác định đây là tình trạng điện áp offset của mạch phát hiện dòng pha U vượt mức cho phép, được kiểm tra ngay khi cấp nguồn. Nếu đã thay bo điều khiển SPM mà lỗi vẫn xuất hiện, cần kiểm tra lại các đầu nối giữa bo điều khiển và phần công suất.
Lưu ý: bảng trên dùng để khoanh vùng ban đầu. Một mã Alarm có thể xuất phát từ nhiều nguyên nhân khác nhau, vì vậy khi sửa chữa thực tế cần đo kiểm từng khối để xác định linh kiện hoặc bo mạch hư hỏng trước khi thay thế.
Quy Trình Sửa Chữa Spindle Amplifier Fanuc A06B-6111-H011#H550 Báo Lỗi 19 Tại CNCRITECH
Khi Spindle Amplifier Fanuc A06B-6111-H011#H550 báo Alarm 19, CNCRITECH không tiến hành thay linh kiện theo phán đoán mà thực hiện kiểm tra theo từng khối để xác định chính xác nguyên nhân. Theo tài liệu kỹ thuật của dòng Fanuc Alpha i, Alarm 19 liên quan đến điện áp offset của mạch phát hiện dòng pha U vượt giới hạn, và hệ thống thực hiện kiểm tra ngay khi cấp nguồn.
Tiếp Nhận Và Xác Nhận Chính Xác Mã Lỗi
Trước tiên, kỹ thuật viên ghi nhận đầy đủ tình trạng thiết bị khi tiếp nhận: model A06B-6111-H011#H550, mã Alarm trên Spindle Amplifier, Alarm hiển thị trên màn hình CNC, thời điểm lỗi xuất hiện và tình trạng hoạt động trước khi xảy ra sự cố.
Đặc biệt, nếu màn hình CNC báo Alarm 750 nhưng LED trên Spindle Amplifier hiển thị 19, cần ghi nhận cả hai mã để tránh nhầm lẫn. Alarm 750 ở CNC và mã 19 trên SPM cần được đối chiếu cùng nhau để xác định hướng kiểm tra.
Kiểm Tra Ngoại Quan Và Tình Trạng Bo Mạch
Sau khi xác nhận lỗi, CNCRITECH kiểm tra tổng thể Spindle Amplifier trước khi cấp nguồn và đo kiểm chuyên sâu. Các vị trí được chú ý gồm bo điều khiển, bo công suất, đầu nối, giắc tín hiệu, khu vực cảm biến dòng, quạt làm mát và các dấu hiệu cháy nóng, oxy hóa hoặc nứt mối hàn.
Bước này giúp phát hiện những hư hỏng rõ ràng bên ngoài đồng thời tránh cấp nguồn trực tiếp cho một module đang có dấu hiệu chập hoặc hư hỏng phần cứng nghiêm trọng.
Kiểm Tra Nguồn Cấp Cho Mạch Điều Khiển Và Mạch Đo Dòng
Với Alarm 19, CNCRITECH ưu tiên kiểm tra nguồn nuôi của bo điều khiển và khu vực xử lý tín hiệu dòng. Nguồn không ổn định có thể khiến mạch xử lý tín hiệu analog hoạt động sai, làm giá trị offset bị lệch và phát sinh Alarm.
Kỹ thuật viên kiểm tra các mức nguồn, điện áp tham chiếu và tình trạng ổn định của nguồn trước khi tiếp tục phân tích tín hiệu Current U. Mục đích là xác định lỗi thực sự nằm ở mạch đo dòng hay bắt nguồn từ nguồn nuôi của mạch này.
Khoanh Vùng Mạch Phát Hiện Dòng Pha U
Đây là khâu trọng tâm khi sửa Alarm 19. Theo tài liệu Fanuc, mã 19 là tình trạng offset voltage của mạch phát hiện dòng pha U quá cao.
Kỹ thuật viên tập trung kiểm tra đường tín hiệu từ khối phát hiện dòng → mạch khuếch đại/xử lý tín hiệu → đường phản hồi về mạch điều khiển. Các linh kiện liên quan đến tín hiệu Current U được đo kiểm để xác định có sai lệch, mất tín hiệu, rò hoặc bất thường hay không.
Nếu phát hiện sai lệch tại một điểm cụ thể, CNCRITECH tiếp tục truy ngược trên đường tín hiệu để tìm linh kiện hoặc khối mạch gây ra sai số, thay vì thay toàn bộ bo khi chưa cần thiết.
Kiểm Tra Giắc Cắm Và Kết Nối Giữa Bo Công Suất Với Bo Điều Khiển
Trong trường hợp Alarm 19 xuất hiện sau khi bo điều khiển đã được tháo lắp hoặc thay thế, tài liệu Fanuc đặc biệt lưu ý phải kiểm tra các đầu nối giữa bo điều khiển SPM và phần công suất.
Vì vậy, CNCRITECH kiểm tra tình trạng chân cắm, socket, đường tín hiệu và các điểm tiếp xúc để loại trừ khả năng tiếp xúc kém, oxy hóa, lỏng kết nối hoặc tín hiệu từ phần công suất không truyền chính xác về bo điều khiển.
Kiểm Tra Bo Điều Khiển Và Mạch Xử Lý Tín Hiệu
Nếu cảm biến và đường tín hiệu bên ngoài vẫn bình thường, kỹ thuật viên tiếp tục kiểm tra sâu trên bo điều khiển Spindle Amplifier. Đây là khu vực có các mạch xử lý tín hiệu Current U và các mạch liên quan đến việc xác định giá trị offset.
Tùy tình trạng thực tế, phương án có thể là sửa đường mạch, xử lý mối hàn, thay linh kiện điện tử bị sai thông số hoặc phục hồi phần mạch xử lý tín hiệu. Việc sửa chữa được thực hiện dựa trên kết quả đo kiểm thay vì thay linh kiện hàng loạt.
Kiểm Tra Khối Công Suất Và Các Mạch Liên Quan
Mặc dù Alarm 19 tập trung vào mạch phát hiện dòng pha U, CNCRITECH vẫn kiểm tra khối công suất để loại trừ khả năng có hư hỏng liên quan. Các khu vực như IGBT, Driver, DC Link và đường công suất được kiểm tra khi có dấu hiệu nghi ngờ.
Điểm quan trọng là không mặc định Alarm 19 đồng nghĩa IGBT đã hỏng. Nếu khối công suất đo kiểm hoàn toàn bình thường, kỹ thuật viên sẽ tập trung vào mạch đo dòng và bo điều khiển thay vì thay IGBT không cần thiết.
Sửa Chữa Đúng Khu Vực Hư Hỏng Và Phục Hồi Bo Mạch
Sau khi xác định được nguyên nhân, CNCRITECH tiến hành sửa chữa đúng phần hư hỏng. Tùy trường hợp có thể là xử lý mạch đo dòng, thay linh kiện trên bo điều khiển, phục hồi đường mạch, xử lý đầu nối hoặc sửa chữa phần công suất liên quan.
Mục tiêu không chỉ là làm cho Alarm biến mất mà phải khôi phục lại khả năng phát hiện và xử lý tín hiệu dòng chính xác, bởi đây là điều kiện quan trọng để Spindle Amplifier vận hành an toàn.
Kiểm Tra Và Chạy Thử Spindle Amplifier Sau Sửa Chữa
Sau khi hoàn tất phần sửa chữa, A06B-6111-H011#H550 được kiểm tra lại toàn bộ các nguồn cấp, tín hiệu điều khiển và trạng thái Alarm. Thiết bị được chạy thử trong điều kiện kiểm soát để xác nhận Alarm 19 không còn xuất hiện, đồng thời theo dõi các thông số liên quan trong quá trình hoạt động.
Nếu thiết bị trước đó có tình trạng CNC báo 750 và SPM báo 19, quá trình chạy thử cũng cần xác nhận lại khả năng giao tiếp giữa CNC và Spindle Amplifier, tránh trường hợp sửa được phần mạch bên trong nhưng lỗi giao tiếp vẫn tồn tại.
Bàn Giao Sau Khi Thiết Bị Đạt Yêu Cầu
Chỉ sau khi Spindle Amplifier vượt qua quá trình kiểm tra và chạy thử ổn định, CNCRITECH mới tiến hành bàn giao. Toàn bộ tình trạng trước và sau sửa chữa được đối chiếu để đảm bảo A06B-6111-H011#H550 hoạt động ổn định, không tái xuất hiện Alarm 19 trong quá trình kiểm tra.
Với cách làm này, CNCRITECH tập trung vào tìm đúng nguyên nhân – sửa đúng khu vực – kiểm tra lại toàn bộ – chạy thử trước khi bàn giao, hạn chế tối đa tình trạng thay linh kiện theo phán đoán hoặc sửa chữa không đúng bệnh.
Kiểm Tra Chạy Thử Spindle Amplifier Fanuc Sau Khi Sửa Chữa

Sau khi hoàn tất sửa chữa Spindle Amplifier Fanuc A06B-6111-H011#H550, CNCRITECH không bàn giao thiết bị ngay mà thực hiện kiểm tra và chạy thử trên hệ thống test chuyên dụng. Với kinh nghiệm hơn 17 năm trong lĩnh vực sửa chữa Servo, Spindle Amplifier và Drive công nghiệp, CNCRITECH có đầy đủ bộ thiết bị kiểm tra, chạy thử cho nhiều hãng và nhiều dòng Servo khác nhau, giúp kỹ thuật viên đánh giá chính xác tình trạng thiết bị sau sửa chữa.
Quá trình test được thực hiện theo từng bước, từ kiểm tra nguồn cấp, tín hiệu điều khiển, trạng thái Alarm đến khả năng hoạt động của mạch công suất và phản hồi. Đối với Fanuc A06B-6111-H011#H550 báo lỗi 19, kỹ thuật viên đặc biệt theo dõi khu vực liên quan đến mạch phát hiện dòng pha U, đồng thời kiểm tra khả năng giao tiếp và phản hồi của Spindle Amplifier để đảm bảo lỗi đã được xử lý đúng nguyên nhân.
Sau khi thiết bị hoạt động ổn định ở điều kiện không tải, CNCRITECH tiếp tục chạy thử với các chế độ vận hành khác nhau, theo dõi dòng điện, điện áp, tín hiệu phản hồi, nhiệt độ và trạng thái hoạt động của Spindle Amplifier. Việc chạy thử giúp phát hiện những lỗi chỉ xuất hiện khi thiết bị làm việc thực tế, thay vì chỉ kiểm tra trên bàn sửa chữa.
Không chỉ riêng Fanuc, CNCRITECH còn có khả năng test nhiều hãng và dòng Servo, Spindle Amplifier, Servo Drive khác nhau. Đây là một lợi thế quan trọng trong sửa chữa thiết bị CNC, bởi mỗi hãng có cấu trúc mạch, phương thức điều khiển và yêu cầu kiểm tra riêng.
Chỉ khi thiết bị vượt qua đầy đủ các bước kiểm tra và chạy thử, hoạt động ổn định và không còn xuất hiện lỗi bất thường, CNCRITECH mới tiến hành bàn giao cho khách hàng. Mục tiêu là đảm bảo thiết bị sau sửa chữa có thể đưa vào máy CNC vận hành ổn định, hạn chế tối đa tình trạng nhận lại thiết bị nhưng khi lắp vào máy mới phát sinh lỗi trở lại.
Cách Hạn Chế Alarm 19 Tái Diễn Trên Spindle Amplifier Fanuc
Để hạn chế Alarm 19 trên Spindle Amplifier Fanuc A06B-6111-H011#H550 tái diễn, cần chú trọng đến tình trạng của mạch phát hiện dòng pha U, bo điều khiển, đầu nối và hệ thống làm mát. Theo tài liệu Fanuc, Alarm 19 xảy ra khi điện áp offset của mạch phát hiện dòng pha U vượt giới hạn và được kiểm tra ngay khi cấp nguồn; nếu lỗi xuất hiện sau khi thay bo điều khiển SPM, cần đặc biệt kiểm tra lại các đầu nối giữa bo điều khiển và khối công suất.
Trong quá trình vận hành, cần đảm bảo tủ điện thông thoáng, quạt làm mát hoạt động tốt, hạn chế bụi bẩn và độ ẩm, đồng thời kiểm tra định kỳ các đầu nối và tình trạng bo mạch. Với những máy CNC đã hoạt động nhiều năm, việc kiểm tra sớm các dấu hiệu bất thường của nguồn điều khiển, mạch phản hồi dòng và hệ thống làm mát sẽ giúp giảm nguy cơ lỗi tái diễn.
Đặc biệt, sau khi sửa chữa không nên chỉ kiểm tra xem Alarm 19 đã biến mất hay chưa mà cần chạy thử Spindle Amplifier trong điều kiện thực tế, theo dõi tín hiệu, dòng điện, nhiệt độ và trạng thái hoạt động trong thời gian đủ dài trước khi đưa trở lại sản xuất.
Năng Lực Sửa Chữa Spindle Amplifier Fanuc Của CNCRITECH
CNCRITECH có hơn 17 năm kinh nghiệm trong lĩnh vực sửa chữa thiết bị điện tử công nghiệp, Servo và Spindle Amplifier, nhận sửa chữa nhiều dòng Fanuc từ các thế hệ khác nhau. Ngoài Fanuc, CNCRITECH còn sửa chữa Okuma, Panasonic, Yaskawa và nhiều thương hiệu Servo, Spindle, Drive đang được sử dụng trên máy CNC.
Với Spindle Amplifier Fanuc A06B-6111-H011#H550, CNCRITECH có khả năng kiểm tra và sửa chữa chuyên sâu từ bo điều khiển, mạch nguồn, mạch Driver, mạch phát hiện dòng, mạch phản hồi đến khối IGBT công suất. Khi thiết bị báo Alarm, kỹ thuật viên căn cứ vào đúng model và mã lỗi để khoanh vùng khu vực cần kiểm tra, thay vì sửa chữa theo phương pháp thử linh kiện một cách dàn trải.
Đối với Alarm 19, trọng tâm được đặt vào mạch phát hiện dòng và tín hiệu offset, đồng thời kiểm tra các khu vực liên quan để loại trừ nguyên nhân khác. Cách tiếp cận này giúp xác định đúng phần hư hỏng và hạn chế thay thế những linh kiện hoặc bo mạch vẫn còn hoạt động tốt.
CNCRITECH cũng có hệ thống thiết bị và bộ test dành cho nhiều hãng, nhiều dòng Servo và Spindle khác nhau, phục vụ quá trình kiểm tra sau sửa chữa. Nhờ đó, thiết bị có thể được đánh giá trước khi bàn giao thay vì chỉ sửa xong rồi gửi lại khách hàng.
CNCRITECH Nhận Sửa Chữa Spindle Amplifier Fanuc Tận Nơi Tại Bắc Ninh Và Các Tỉnh Miền Bắc
CNCRITECH nhận kiểm tra và sửa chữa Spindle Amplifier Fanuc tại Bắc Ninh, đồng thời hỗ trợ khách hàng tại Hà Nội và nhiều tỉnh thành khu vực miền Bắc. Với những máy CNC đang sản xuất, kỹ thuật viên có thể hỗ trợ kiểm tra tình trạng thực tế tại máy để xác định lỗi nằm ở Spindle Amplifier, động cơ, cáp động lực, cáp phản hồi hay hệ thống điều khiển.
Phạm vi hỗ trợ gồm Bắc Ninh, Hà Nội, Bắc Giang, Hải Dương, Hưng Yên, Hải Phòng, Quảng Ninh, Vĩnh Phúc, Phú Thọ, Thái Nguyên, Ninh Bình, Nam Định, Thái Bình, Hà Nam, Thanh Hóa và các tỉnh thành khác khu vực miền Bắc.
Đối với những Spindle Amplifier cần sửa chữa chuyên sâu tại xưởng, thiết bị được tiếp nhận, kiểm tra, sửa chữa và chạy thử trên bộ test phù hợp với từng dòng trước khi bàn giao. Điều này đặc biệt quan trọng với các thiết bị Fanuc vì cần xác nhận không chỉ tình trạng của bo mạch mà còn khả năng hoạt động ổn định của toàn bộ Spindle Amplifier.
Cam Kết Chất Lượng Và Chính Sách Bảo Hành Sau Sửa Chữa Tại CNCRITECH
CNCRITECH chú trọng vào nguyên tắc xác định đúng bệnh – sửa đúng phần hư hỏng – kiểm tra kỹ – chạy thử trước khi bàn giao. Mỗi thiết bị sau sửa chữa đều được kiểm tra lại các khu vực liên quan đến lỗi ban đầu và đánh giá khả năng hoạt động trước khi trả khách hàng.
Với trường hợp A06B-6111-H011#H550 báo Alarm 19, CNCRITECH không chỉ kiểm tra để thiết bị hết mã lỗi mà còn chú trọng đến độ ổn định của mạch phát hiện dòng, bo điều khiển, khối công suất và các tín hiệu liên quan. Thiết bị được chạy thử trên hệ thống test phù hợp nhằm phát hiện những bất thường có thể xuất hiện khi làm việc.
CNCRITECH có đầy đủ bộ test cho nhiều hãng và dòng Servo, Spindle Amplifier khác nhau, giúp quá trình kiểm tra sau sửa chữa chủ động và toàn diện hơn. Chỉ khi thiết bị đạt yêu cầu, hoạt động ổn định và không phát sinh Alarm bất thường trong quá trình chạy thử, CNCRITECH mới tiến hành bàn giao.
Sau sửa chữa, khách hàng được bảo hành theo hạng mục đã thực hiện, đồng thời được hỗ trợ kỹ thuật khi cần. Mục tiêu là đảm bảo thiết bị khi trở lại máy CNC có thể vận hành ổn định, giảm thời gian dừng máy và hạn chế nguy cơ Alarm 19 tái diễn.
Thành quả sau khi sửa chữa: